

Зміст
У ливарному цеху розташування печі, станції обробки, зони шлакування та заливальної машини не завжди однакове. Деякі цехи мають компактне розташування, тоді як інші потребують переміщення розплавленого чавуну на більшу відстань або між обладнанням, встановленим на різній висоті.
Ось чому система передачі гарячого металу не слід вибирати, просто дивлячись на її базову транспортну місткість. Система повинна відповідати фактичному плануванню цеху, маршруту переміщення, виробничим вимогам та точкам з'єднання між різними технологічними станціями.
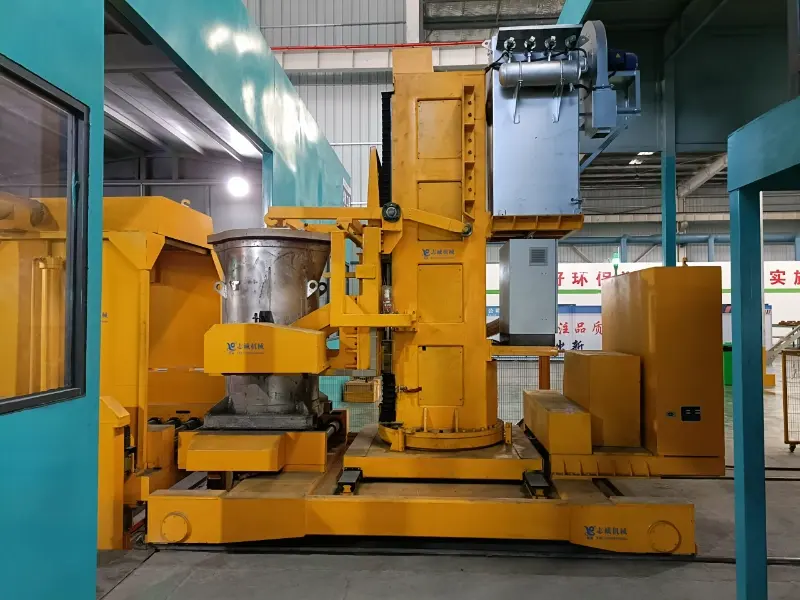
Для ливарних заводів, які планують нову виробничу лінію або модернізують існуючу, розуміння того, як обладнання для переміщення гарячого металу робота з плануванням майстерні може зробити вибір обладнання більш практичним.
Чому важливо планування майстерні?
Розплавлене чавунне покриття зазвичай проходить кілька стадій, перш ніж потрапити до розливної машини. Залежно від виробничого процесу, маршрут може включати плавильну піч, пункт прийому розплавленого чавуну, станцію сфероїдізації, станцію шлакування та розливне обладнання.
Коли ці станції розташовані близько одна до одної, може бути достатньо відносно компактної пересадкової системи. Коли ж вони розділені більшою відстанню, пересадочна система повинна забезпечувати відповідний маршрут руху, зберігаючи при цьому стабільну роботу.
Система переміщення, яка не відповідає плануванню майстерні, може призвести до непотрібних переміщень, складного підключення обладнання або додаткового ручного переміщення. Це також може ускладнити подальше технічне обслуговування.
З цієї причини передавальне обладнання слід розглядати як частину повної ливарної лінії, а не як окрему машину.
Загальні схеми майстерень та міркування щодо перенесення
Різні ливарні майстерні можуть мати дуже різне розташування простору та обладнання. У наступній таблиці наведено деякі поширені ситуації.
| Планування майстерні | Головний виклик | Розгляд переказу |
| Компактне планування | Обладнання розташоване близько одне до одного | Короткий та ефективний маршрут трансферу |
| Макет для далеких відстаней | Піч та обладнання для заливки розташовані далеко одне від одного | Стабільний рух на довший маршрут |
| Багатостанційна схема | Потрібно підключити кілька технологічних станцій | Гнучке переміщення між станціями |
| Різна висота обладнання | Обладнання встановлено на різних рівнях | Підйом або регулювання висоти |
| Автоматизована виробнича лінія | Обладнання потребує скоординованої роботи | Автоматичне підключення сигналу та обладнання |
| Існуюча майстерня | Обмежений простір для суттєвих змін | Індивідуальний дизайн на основі існуючих умов |
Не існує єдиної конфігурації, яка б однаково добре працювала для кожного ливарного виробництва. Правильне розташування залежить від фізичного планування та виробничого процесу.
1. Компактні майстерні потребують відповідного маршруту переміщення
У компактному ливарному цеху піч, станція обробки та заливальна машина можуть бути розташовані відносно близько одна до одної.
Коротший маршрут переміщення може зменшити зайві переміщення та полегшити управління загальним процесом. Однак компактне планування все ще вимагає уваги до висоти обладнання, положення ковша та точки підключення розливної машини.
Наприклад, якщо платформа печі знаходиться на іншій висоті від місця прийому, обладнання для переміщення може потребувати функцій підйому та опускання. Це може бути особливо корисним, коли система встановлюється у вже існуючому цеху.
Мета полягає не просто в тому, щоб зменшити відстань між двома точками. Маршрут переміщення має відповідати робочим положенням обладнання, що використовується.
2. Макети на великі відстані вимагають стабільного руху
Деякі ливарні заводи мають більшу виробничу площу, при цьому плавильна піч розташована окремо від секції обробки або заливки.
У цій ситуації, обладнання для переміщення гарячого металу необхідно забезпечити стабільний та практичний транспортний маршрут між різними станціями. Відстань слід враховувати разом із виробничим циклом та частотою перевезень.
Перед вибором обладнання корисно перевірити:
- Яку відстань має подолати розплавлене залізо?
- Скільки станцій потрібно підключити?
- Де розташована розливна машина?
- Чи потрібен проміжний етап переведення?
- Як часто потрібно повторювати цикл пересадки?
Ці деталі можуть мати прямий вплив на необхідну конфігурацію обладнання.
3. Висота обладнання може впливати на конструкцію системи
Різні ливарні майстерні можуть мати різну висоту платформи.
Піч може бути встановлена вище або нижче приймального положення передавальної системи, тоді як розливна машина може мати власну необхідну висоту входу. Якщо ці положення не збігаються, передавальна система повинна компенсувати різницю.
Ан автоматична система передачі гарячого металу можна налаштувати з такими функціями, як підйом та опускання, для різних робочих положень.
Це особливо корисно під час модернізації існуючого ливарного цеху. Замість того, щоб змінювати все планування цеху, передавальне обладнання можна спроектувати навколо існуючої печі, заливальної машини та іншого стаціонарного обладнання.
4. Багатостанційні схеми вимагають кращої координації
Більш складний ливарний цех може містити кілька з'єднаних технологічних станцій.
Наприклад, розплавлене чавун може переміщуватися з печі до станції сфероїдізації, потім проходити процес шлакування, перш ніж потрапити до заливальної машини.
У такому типі організації система переміщення повинна координувати рух між різними станціями, а не просто переносити ківш з одного місця в інше.
Конфігурація виробу підтримує автоматичне отримання та зважування розплавленого чавуну, а також дозволяє підключення до станції сфероїдізації та сигналу виклику розплавленого чавуну від ливарної машини.
Такий тип координації може допомогти процесу перенесення більш природно вписатися в автоматизовану операцію лиття.
5. Існуючі майстерні часто потребують індивідуального обладнання
Проектування системи переміщення для нового цеху зазвичай простіше, оскільки розташування обладнання можна планувати з самого початку.
Існуючі ливарні заводи можуть мати більше обмежень, таких як:
- Фіксовані місця розташування печей
- Існуючі заливальні машини
- Обмежена площа підлоги
- Встановлені транспортні маршрути
- Стаціонарні очисні станції
- Різна висота обладнання
У цих випадках стандартне обладнання може не завжди відповідати фактичному робочому середовищу.
Налаштований система передачі гарячого металу натомість можна спроектувати відповідно до планування цеху та виробничої лінії лиття. Маршрут переміщення, точки підключення обладнання, вимоги до підйому та спосіб транспортування можна враховувати на етапі проектування.
Цей підхід особливо корисний для ливарних заводів, які хочуть покращити обробку матеріалів без повної реконструкції існуючого виробничого приміщення.
Як метод перенесення впливає на планування майстерні?
Планування майстерні також може впливати на те, який метод переміщення є більш підходящим.
Залежно від схеми виробництва, можна розглянути різні підходи, включаючи пряме транспортування через два ковші та проміжне переміщення через ківш.
| Спосіб переказу | Відповідне врахування |
| Пряме транспортування двома ковшами | Підходить, коли процес дозволяє відносно прямий маршрут передачі |
| Переміщення у проміжний ківш | Корисно, коли потрібно включити додаткові етапи процесу |
| Індивідуальне розташування | Підходить для незвичайного планування майстерень або існуючого обладнання |
Вибір має ґрунтуватися на повному потоці матеріалу, а не лише на відстані передачі.
Наприклад, прямий маршрут може бути практичним у компактній майстерні, тоді як складніша схема може бути кращою, коли потрібно скоординувати кілька етапів обробки або заливки.
Що слід перевірити перед вибором обладнання для перенесення гарячого металу?
Перед покупкою обладнання для переміщення гарячого металу, Операторам ливарного виробництва слід звернути увагу на фактичний цех, а не покладатися лише на стандартну специфікацію обладнання.
1. Перевірте положення обладнання
Виміряйте розташування та робочу висоту печі, станції обробки, зони шлакування та розливної машини.
2. Підтвердьте маршрут пересадки
Визначте, куди має рухатися ківш, і чи впливатимуть на рух існуючі конструкції або обладнання.
3. Визначте необхідний метод переказу
Розгляньте, що краще підходить для виробничого процесу: пряме транспортування чи проміжне переміщення.
4. Вимоги до автоматизації перегляду
Якщо існуюча виробнича лінія використовує автоматичне розливне обладнання або сигнальне керування, система переміщення повинна бути здатною працювати з цими процесами.
5. Розгляньте майбутнє розширення
Якщо виробничі потужності можуть згодом збільшитися, варто врахувати, чи зможуть маршрут переміщення та розташування обладнання врахувати майбутні зміни.
Детальна оцінка на цьому етапі може зменшити потребу в дорогих модифікаціях після встановлення.
Як індивідуальна система переміщення може підійти для різних ливарних заводів?
Налаштування не обов'язково означає додавання додаткових функцій. Що ще важливіше, це означає налаштування обладнання відповідно до фактичного виробничого середовища.
Для одного ливарного заводу основною вимогою може бути довший маршрут переміщення. Для іншого проблемою може бути обмежений простір або різна висота обладнання. Третій ливарний завод може потребувати тіснішої координації між системою переміщення, станцією обробки та заливальною машиною.
Правильно розроблений автоматична система передачі гарячого металу можна врахувати ці фактори, замість того, щоб змушувати кожну майстерню використовувати однакову конфігурацію.
Систему можна організувати з урахуванням існуючих позицій обладнання та необхідного виробничого потоку, що допомагає процесу переміщення стати більш інтегрованою частиною ливарної лінії.
Чому варто обрати досвідченого виробника ливарного обладнання?
Коли система переміщення має працювати з кількома існуючими машинами, важливим фактором стає досвід виробника.
Компанія «Ningguo Zhicheng Machine Manufacturing Co., Ltd.» спеціалізується на дослідженнях і розробках, виробництві та продажу ливарного обладнання, обладнання для термічної обробки, ливарних форм та обладнання для захисту навколишнього середовища. Компанія також розробляє обладнання на замовлення відповідно до різних виробничих вимог.
Для проектів, де піч, станція обробки та заливальна машина вже мають фіксовані положення, досвід роботи з повним ливарним обладнанням може бути корисним при визначенні маршруту переміщення та конфігурації обладнання.
Часті запитання
1. Чи можна розробити систему переміщення гарячого металу для існуючого ливарного цеху?
Так. Систему можна спроектувати відповідно до існуючого планування цеху, розташування обладнання та вимог до виробничої лінії лиття. Це робить можливим створення індивідуальної конфігурації, коли цех неможливо повністю перепроектувати.
2. Чи може система працювати з обладнанням різної висоти?
Так. Залежно від компонування, функції підйому та опускання можуть бути включені для полегшення роботи в різних робочих положеннях.
3. Які фактори впливають на вибір способу переказу?
Розмір цеху, відстань переміщення, розташування обладнання, етапи процесу та з'єднання між системою переміщення та обладнанням для заливки можуть впливати на вибір.
4. Чи може автоматична система переміщення гарячого металу підключатися до іншого ливарного обладнання?
Так. Систему можна налаштувати для координації з відповідними технологічними станціями та реагування на сигнали виклику розплавленого чавуну від ливарного обладнання.
5. Чи підходить спеціалізоване обладнання для переміщення гарячого металу для великих ливарних заводів?
Це можливо. Відповідна конфігурація залежить від виробничої потужності, планування цеху, маршруту переміщення та кількості підключених технологічних станцій. Індивідуальне проектування можна розглянути, коли стандартне розташування не відповідає виробничому середовищу.
Заключні думки
Ливарні цехи рідко мають абсолютно однакове планування. Розташування печей, висота обладнання, відстані переміщення, станції обробки та обладнання для розливу можуть відрізнятися залежно від ливарного заводу.
Тому, вибираючи система передачі гарячого металу слід починати з фактичного виробничого середовища. Переглянувши планування цеху, маршрут переміщення, розташування обладнання, вимоги до автоматизації та плани майбутнього розширення, ливарні заводи можуть вибрати конфігурацію, яка ефективніше відповідає їхній діяльності.
Для проектів, що потребують індивідуального передавального обладнання, співпраця з досвідченим виробником також може полегшити координацію системи передавального обладнання з рештою ливарної лінії. Ningguo Zhicheng Machine Manufacturing Co., Ltd. пропонує ливарне обладнання та індивідуальні рішення з обладнання, що базуються на різних вимогах цехів та виробництва.