

สารบัญ
วงจรการทำงานของสายการผลิตลูกเจียรมีผลต่อความราบรื่นในการจัดการงานผลิตประจำวันของโรงหล่อ เมื่อการขึ้นรูป การเท การระบายความร้อน และการจัดการแม่พิมพ์ได้รับการประสานงานอย่างเหมาะสม อุปกรณ์ก็จะสามารถรักษาระดับการผลิตที่สม่ำเสมอยิ่งขึ้นได้ อย่างไรก็ตาม ความล่าช้าในขั้นตอนใดๆ ก็อาจขัดจังหวะลำดับขั้นตอนและลดประสิทธิภาพการใช้งานของสายการผลิตทั้งหมดได้.

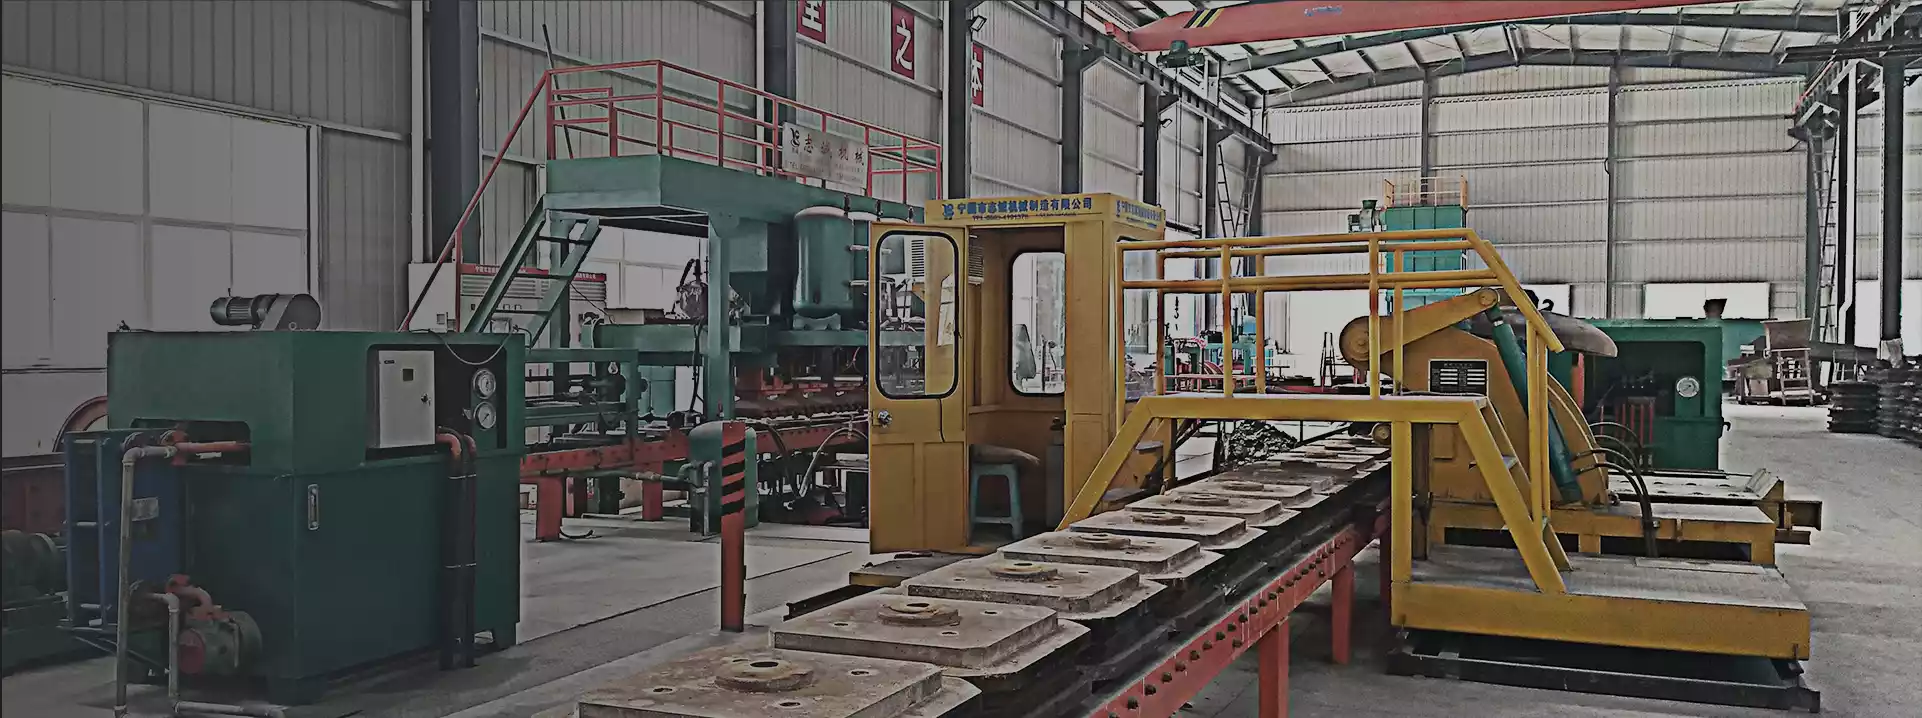
หนึ่ง สายการผลิตลูกบดหล่ออัตโนมัติ ระบบนี้ผสานการทำงานหลายอย่างเข้าด้วยกันอย่างเป็นระบบ วงจรการทำงานจริงขึ้นอยู่กับไม่เพียงแต่ความเร็วของเครื่องจักรแต่ละเครื่องเท่านั้น แต่ยังขึ้นอยู่กับการกำหนดค่าแม่พิมพ์ การจ่ายโลหะหลอมเหลว ข้อกำหนดด้านการระบายความร้อน ประสิทธิภาพการควบคุม และความพร้อมของกระบวนการสนับสนุนต่างๆ การทำความเข้าใจปัจจัยเหล่านี้ช่วยให้ผู้ผลิตสามารถประเมินประสิทธิภาพของอุปกรณ์และกำหนดความคาดหวังในการผลิตที่สมจริงได้.
บริษัท หนิงกัว จื้อเฉิง แมชชีน แมนูแฟคเจอริ่ง จำกัด เชี่ยวชาญด้านการพัฒนาและการผลิตอุปกรณ์หล่อ อุปกรณ์อบชุบความร้อน แม่พิมพ์หล่อ และอุปกรณ์รักษาสิ่งแวดล้อม โซลูชันการหล่ออัตโนมัติของบริษัทได้รับการออกแบบมาเพื่อรองรับโรงหล่อที่มีความต้องการการผลิตที่แตกต่างกัน เมื่อประเมินสายการผลิต การทำความเข้าใจว่าส่วนประกอบหลักทำงานร่วมกันอย่างไรเป็นขั้นตอนสำคัญในการเลือกการกำหนดค่าที่เหมาะสม.
1. การประสานงานระหว่างการขึ้นรูป การเท และการระบายความร้อน
วงจรการผลิตเริ่มต้นด้วยการประสานงานของการดำเนินการหล่อหลัก ในกระบวนการทั่วไป ทรายเคลือบผิวจะถูกสร้างขึ้นเป็นโพรงแม่พิมพ์ที่ต้องการ เหล็กหลอมเหลวจะถูกเทลงในแม่พิมพ์ และปล่อยให้ชิ้นงานหล่อเย็นตัวลงก่อนที่จะนำออกจากแม่พิมพ์.
แต่ละขั้นตอนต้องพร้อมสำหรับการดำเนินการต่อไป หากการขึ้นรูปเสร็จสิ้นก่อนที่สถานีเทจะพร้อมใช้งาน แม่พิมพ์อาจต้องรอ ในทำนองเดียวกัน หากการเทเสร็จสมบูรณ์แล้วแต่การจัดการแม่พิมพ์ล่าช้า การดำเนินการในขั้นตอนต่อไปอาจไม่สามารถดำเนินไปตามแผนที่วางไว้ได้.
การประสานงานที่ดี สายการผลิตลูกบดหล่ออัตโนมัติ กระบวนการนี้เชื่อมโยงการทำงานต่างๆ เข้าด้วยกันตามลำดับที่กำหนดไว้ เนื่องจากขั้นตอนการขึ้นรูป การเท และการระบายความร้อนอาจใช้เวลาแตกต่างกัน ดังนั้นวงจรโดยรวมจึงขึ้นอยู่กับว่าแต่ละขั้นตอนทำงานร่วมกันได้อย่างมีประสิทธิภาพเพียงใด.
ดังนั้น ผู้ผลิตควรประเมินลำดับการผลิตทั้งหมดแทนที่จะมุ่งเน้นเฉพาะความเร็วของเครื่องจักรแต่ละเครื่อง การระบุเวลาที่ต้องรอระหว่างการดำเนินงานจะช่วยให้เห็นจุดที่ควรปรับปรุงเพื่อเพิ่มประสิทธิภาพการทำงานโดยรวมได้.
2. การกำหนดค่าแม่พิมพ์และขนาดลูกบด
การกำหนดค่าแม่พิมพ์ส่งผลต่อทั้งความยืดหยุ่นของผลิตภัณฑ์และการวางแผนการผลิต ลูกเจียรที่มีเส้นผ่านศูนย์กลางต่างกันอาจต้องใช้การจัดเรียงแม่พิมพ์ที่แตกต่างกัน และการเปลี่ยนแปลงข้อกำหนดของผลิตภัณฑ์อาจส่งผลต่อเวลาในการเตรียมการและการปรับแต่งอุปกรณ์.
สายการผลิตที่มีอยู่รองรับลูกเจียรที่มีเส้นผ่านศูนย์กลางตั้งแต่ 30 มม. ถึง 150 มม. ขนาดแม่พิมพ์โลหะที่ระบุไว้คือ 630 × 630 มม. และ 840 × 840 มม. ระบบยังสามารถผลิตลูกเจียรสองขนาดที่แตกต่างกันพร้อมกันได้อีกด้วย.
ตัวเลือกเหล่านี้ช่วยให้โรงหล่อสามารถวางแผนการผลิตให้สอดคล้องกับความต้องการของผลิตภัณฑ์ได้ อย่างไรก็ตาม การผลิตชิ้นงานขนาดต่างๆ จำเป็นต้องมีการเตรียมแม่พิมพ์และการตั้งค่ากระบวนการที่เหมาะสม ผลกระทบต่อรอบการทำงานขึ้นอยู่กับการกำหนดค่าที่เลือกและวิธีการกำหนดตารางการผลิต.
เมื่อประเมิน เครื่องหล่อลูกบอลเจียรแบบอัตโนมัติ, ผู้ซื้อควรพิจารณาถึงเส้นผ่านศูนย์กลางของลูกบอลที่ต้องการ ขนาดแม่พิมพ์ที่เข้ากันได้ และความถี่ในการเปลี่ยนผลิตภัณฑ์ การกำหนดค่าที่เหมาะสมจะช่วยลดการปรับแต่งที่ไม่จำเป็นและทำให้การวางแผนการผลิตทำได้ง่ายขึ้น.
3. ความเสถียรในการเทและการจ่ายโลหะหลอมเหลว
การเทโลหะเป็นขั้นตอนที่สำคัญยิ่ง เนื่องจากโลหะหลอมเหลวต้องไหลเข้าสู่แม่พิมพ์ภายใต้สภาวะกระบวนการที่เหมาะสม ความพร้อมของโลหะหลอมเหลว ความพร้อมของระบบการเท และการประสานงานกับการจัดการแม่พิมพ์ ล้วนมีผลต่อลำดับขั้นตอนการผลิต.
หากระบบเทไม่พร้อมใช้งานเมื่อแม่พิมพ์มาถึงตำแหน่งเท อาจทำให้สายการผลิตต้องรอ การทำงานที่ไม่สม่ำเสมออาจทำให้การรักษาจังหวะที่คาดเดาได้ในแม่พิมพ์แต่ละชิ้นทำได้ยากขึ้นด้วย.
สายการผลิตหล่อโลหะแบบครบวงจรใช้ระบบการเทแบบเอียงและกลไกการจัดการแม่พิมพ์ที่ประสานงานกัน ส่วนประกอบไฮดรอลิก นิวแมติก และไฟฟ้าทำหน้าที่แตกต่างกัน ในขณะที่ระบบควบคุมช่วยจัดการการทำงานของส่วนประกอบเหล่านั้น.
สำหรับโรงหล่อที่กำลังพิจารณา สายการผลิตลูกบดหล่ออัตโนมัติ, คำถามสำคัญคือ ระบบการเทโลหะหลอมเหลวสามารถรักษาจังหวะการทำงานที่เสถียรภายใต้สภาวะการผลิตที่วางแผนไว้ได้หรือไม่ ควรประเมินปริมาณโลหะหลอมเหลวที่ป้อนเข้าระบบและปริมาณผลผลิตที่วางแผนไว้ร่วมกัน เพื่อหลีกเลี่ยงการหยุดชะงักที่เกิดจากการเตรียมการที่ไม่เพียงพอ.
4. ระยะเวลาการระบายความร้อนและการหมุนเวียนแม่พิมพ์
การระบายความร้อนเป็นส่วนสำคัญของกระบวนการหล่อโลหะ หลังจากเทโลหะลงไปแล้ว จำเป็นต้องใช้เวลาเพียงพอในการแข็งตัวก่อนที่จะสามารถนำชิ้นงานออกจากแม่พิมพ์ได้ การลดระยะเวลาการระบายความร้อนโดยไม่คำนึงถึงข้อกำหนดของกระบวนการอาจส่งผลต่อคุณภาพของชิ้นงานหล่อ หรือทำให้การเปิดและนำชิ้นงานออกจากแม่พิมพ์ทำได้ยากขึ้น.
ในทางกลับกัน ความล่าช้าที่ไม่จำเป็นหลังจากการระบายความร้อนอาจลดประสิทธิภาพการใช้งานของอุปกรณ์ได้ เป้าหมายคือการกำหนดช่วงเวลาที่เหมาะสมซึ่งช่วยให้การหล่อเป็นไปอย่างน่าเชื่อถือ ในขณะเดียวกันก็ช่วยให้การดำเนินงานในขั้นตอนต่อไปเป็นไปอย่างมีประสิทธิภาพ.
สายการผลิตประกอบด้วยชุดเปิดและปิดแม่พิมพ์ กลไกการพลิกกลับ และตำแหน่งปล่อยชิ้นงาน ส่วนประกอบเหล่านี้ช่วยในการเคลื่อนย้ายแม่พิมพ์ผ่านขั้นตอนต่างๆ ที่ต้องการ และปล่อยลูกบดหลังจากเย็นตัวลงแล้ว.
ช่วงเวลาการระบายความร้อนที่เหมาะสมนั้นขึ้นอยู่กับขนาดของลูกบอล องค์ประกอบของวัสดุ สภาพของแม่พิมพ์ และกระบวนการหล่อเฉพาะ ควรพิจารณาจากผลการประเมินกระบวนการมากกว่าการประมาณจากความเร็วของการเคลื่อนที่เชิงกลของเครื่องจักรเพียงอย่างเดียว.
5. ระบบควบคุมและจังหวะการทำงาน
ประสิทธิภาพการควบคุมมีผลต่อความสม่ำเสมอของสายการผลิตในลำดับขั้นตอนที่กำหนดไว้ อุปกรณ์นี้ใช้ระบบควบคุมอัตโนมัติ PLC และส่วนต่อประสานระหว่างมนุษย์กับเครื่องจักร (HMI) ทำให้ผู้ปฏิบัติงานสามารถตรวจสอบสภาวะการทำงานผ่านหน้าจอสัมผัส ข้อมูลผลิตภัณฑ์ยังระบุถึงฟังก์ชันการแจ้งเตือนอัตโนมัติ การบำรุงรักษาจากระยะไกล และการวินิจฉัยข้อผิดพลาดด้วย.
คุณสมบัติเหล่านี้ช่วยให้ผู้ปฏิบัติงานระบุสภาวะผิดปกติและตอบสนองต่อปัญหาของอุปกรณ์ได้ เมื่อสถานีใดต้องการการแทรกแซง อินเทอร์เฟซควบคุมสามารถช่วยระบุส่วนที่ได้รับผลกระทบของกระบวนการได้.
อุปกรณ์ที่ระบุไว้มีกำลังติดตั้ง 100 กิโลวัตต์ ไม่รวมคอมเพรสเซอร์อากาศ และกำหนดอัตราการระบายโหลดไว้ที่ 50 วินาทีต่อการทำงานหนึ่งครั้ง.
ควรตีความตัวเลขนี้อย่างระมัดระวัง อัตราการขนถ่าย 50 วินาทีไม่ได้หมายความว่าจะเป็นวัฏจักรที่สมบูรณ์ของการขึ้นรูป การเท การระบายความร้อน และการปล่อยวัสดุ การผลิตจริงขึ้นอยู่กับลำดับโดยรวม การกำหนดค่าอุปกรณ์ สภาพกระบวนการ และการหยุดชะงักระหว่างการทำงาน.
เมื่อเปรียบเทียบ เครื่องหล่อลูกบอลเจียรแบบอัตโนมัติ, ผู้ซื้อควรขอให้ผู้จำหน่ายชี้แจงความแตกต่างระหว่างเวลาการทำงานของแต่ละสถานี วงจรการผลิตทั้งหมด และผลผลิตสำเร็จรูปที่คาดหวังภายใต้เงื่อนไขที่กำหนด.
6. หน้าที่ของผู้ปฏิบัติงานและความพร้อมของอุปกรณ์
ระบบอัตโนมัติช่วยลดความจำเป็นในการประสานงานด้วยตนเองในทุกขั้นตอน แต่ผู้ปฏิบัติงานที่ได้รับการฝึกฝนยังคงมีความสำคัญ ขึ้นอยู่กับรูปแบบการผลิต พนักงานอาจรับผิดชอบงานต่างๆ เช่น การขึ้นรูปทราย การเท การทำความสะอาดแม่พิมพ์ การกำจัดทรายที่เหลือจากแม่พิมพ์ และการตรวจสอบอุปกรณ์.
ข้อมูลผลิตภัณฑ์ระบุว่ามีพนักงานปฏิบัติงาน 4 คนสำหรับสายการผลิตขึ้นรูป โดยแบ่งงานกันระหว่างการขึ้นรูปทราย การเท การทำความสะอาดแม่พิมพ์ และการทำความสะอาดเศษทรายจากแม่พิมพ์ ความต้องการพนักงานจริงอาจแตกต่างกันไปตามผังโรงงานและการจัดการการผลิต.
ความล่าช้าอาจเกิดขึ้นได้เมื่อไม่ได้เตรียมวัสดุไว้ล่วงหน้า งานทำความสะอาดล่าช้า หรือผู้ปฏิบัติงานไม่อยู่ที่สถานีสำคัญ การตรวจสอบแม่พิมพ์ กลไกขับเคลื่อน เซ็นเซอร์ และฟังก์ชันควบคุมอย่างสม่ำเสมอจะช่วยลดการหยุดชะงักที่หลีกเลี่ยงได้.
แผนการผลิตที่ใช้งานได้จริงควรรวมถึงงานสนับสนุนเหล่านี้ แทนที่จะประเมินผลผลิตจากอัตราการทำงานปกติของเครื่องจักรเพียงอย่างเดียว การจัดหาวัสดุที่เชื่อถือได้ การมอบหมายงานที่ชัดเจน และการตอบสนองต่อข้อผิดพลาดอย่างทันท่วงที ล้วนมีส่วนช่วยให้วงจรการผลิตมีความสม่ำเสมอมากขึ้น.
7. วิธีการประเมินรอบการทำงานจริง
ผู้ผลิตควรเก็บรวบรวมข้อมูลจากกระบวนการผลิตทั้งหมดเมื่อประเมินรอบการทำงาน การวัดผลที่มีประโยชน์ ได้แก่ เวลาที่ใช้ในการขึ้นรูป การเท การทำให้เย็น การพลิกแม่พิมพ์ และการนำชิ้นงานออกจากแม่พิมพ์ รวมถึงเวลาที่ต้องรอระหว่างการดำเนินการแต่ละขั้นตอน.
เมื่อทำการประเมิน เวลาในการผลิตลูกบอลเจียร, ผู้ผลิตควรบันทึกเวลาที่ใช้ในแต่ละขั้นตอนการผลิต และระบุความล่าช้าระหว่างการขึ้นรูป การเท การทำให้เย็น และการนำออกจากแม่พิมพ์.
| รายการประเมิน | สิ่งที่ต้องตรวจสอบ |
| เวลาในการขึ้นรูป | การเตรียมทรายและการขึ้นรูปแม่พิมพ์จะทันกับการดำเนินงานในขั้นตอนต่อไปหรือไม่ |
| เวลาเท | ระบบการเทและแหล่งจ่ายโลหะหลอมเหลวพร้อมใช้งานเมื่อจำเป็นหรือไม่ |
| ช่วงเวลาการทำความเย็น | ช่วงเวลาที่เลือกนั้นเหมาะสมกับกระบวนการหล่อและข้อกำหนดของลูกบอลหรือไม่ |
| การจัดการแม่พิมพ์ | การเปิด ปิด การเปลี่ยนเวร และการจำหน่าย เกี่ยวข้องกับการรอคอยที่ไม่จำเป็นหรือไม่ |
| ประสิทธิภาพการควบคุม | ไม่ว่าสถานีทำงานจะยังคงทำงานประสานกันได้ดีและสามารถระบุข้อผิดพลาดได้อย่างรวดเร็วหรือไม่ |
| ความพร้อมด้านแรงงานและวัสดุ | ไม่ว่าผู้ปฏิบัติงาน ทรายเคลือบ แม่พิมพ์ และโลหะหลอมเหลวจะพร้อมใช้งานตรงเวลาหรือไม่ |
ควรเก็บรวบรวมข้อมูลการวัดจากรอบการผลิตซ้ำหลายครั้งภายใต้สภาวะที่เทียบเคียงกันได้ วิธีนี้จะช่วยแยกแยะเวลาในการผลิตปกติออกจากความล่าช้าที่เกิดจากการขาดแคลนวัสดุ การหยุดชะงักของอุปกรณ์ หรือการเปลี่ยนแปลงข้อกำหนดของผลิตภัณฑ์.
การเปรียบเทียบผลผลิตที่วางแผนไว้กับผลผลิตจริงก็มีประโยชน์เช่นกัน เครื่องจักรอาจทำงานบางส่วนเสร็จอย่างรวดเร็ว ในขณะที่สายการผลิตโดยรวมยังคงล่าช้าในส่วนอื่นๆ การตรวจสอบลำดับขั้นตอนทั้งหมดช่วยให้ผู้ผลิตระบุขั้นตอนที่จำกัดการผลิตและทำการปรับเปลี่ยนตามข้อมูลการทำงานจริงได้.
คำถามที่พบบ่อย
1. วงจรการทำงานของสายการผลิตลูกบดคืออะไร?
วงจรการทำงานหมายถึงลำดับและเวลาที่ใช้ในการดำเนินการผลิตที่เกี่ยวข้อง โดยขึ้นอยู่กับการจัดวางอุปกรณ์ การดำเนินการเหล่านี้อาจรวมถึงการขึ้นรูป การเท การระบายความร้อน การจัดการแม่พิมพ์ และการปล่อยชิ้นงาน ควรแยกแยะวงจรการทำงานทั้งหมดออกจากเวลาที่ใช้ในการเคลื่อนที่ของเครื่องจักรเพียงครั้งเดียว.
2. การกำหนดอัตราการขนถ่าย 50 วินาที หมายความว่าสายการผลิตจะผลิตลูกบอลสำเร็จรูปได้ทุกๆ 50 วินาทีใช่หรือไม่?
ไม่จำเป็นเสมอไป ตัวเลข 50 วินาทีที่ระบุไว้หมายถึงเวลาในการขนถ่าย ไม่ได้แสดงถึงวงจรการผลิตทั้งหมดหรือผลผลิตรวมของลูกบดสำเร็จรูป ผลผลิตจริงขึ้นอยู่กับการประสานงานของทุกขั้นตอนการผลิตและสภาวะการทำงาน.
3. ขนาดเส้นผ่านศูนย์กลางของลูกเจียรมีผลต่อรอบการทำงานอย่างไร?
ลูกบอลที่มีขนาดเส้นผ่านศูนย์กลางต่างกัน อาจต้องใช้แม่พิมพ์และการตั้งค่ากระบวนการที่แตกต่างกัน ความแตกต่างเหล่านี้อาจส่งผลต่อการเตรียมการ การระบายความร้อน และการจัดการแม่พิมพ์ ผลกระทบที่แท้จริงขึ้นอยู่กับการกำหนดค่าอุปกรณ์ที่เลือกและกระบวนการหล่อ.
4. สายการผลิตเดียวสามารถผลิตลูกบดที่มีขนาดแตกต่างกันได้หรือไม่?
อุปกรณ์ที่ระบุไว้รองรับลูกเจียรที่มีเส้นผ่านศูนย์กลางตั้งแต่ 30 มม. ถึง 150 มม. และสามารถผลิตลูกเจียรสองขนาดที่แตกต่างกันได้พร้อมกัน ควรตรวจสอบการกำหนดค่าแม่พิมพ์และวิธีการทำงานที่เหมาะสมตามผลิตภัณฑ์ที่ต้องการ.
5. ผู้ผลิตจะลดความล่าช้าในการผลิตที่ไม่จำเป็นได้อย่างไร?
ผู้ผลิตสามารถตรวจสอบเวลาการรอคอยระหว่างแต่ละสถานี ตรวจสอบให้แน่ใจว่าโลหะหลอมเหลวและวัสดุหล่อพร้อมใช้งาน บำรุงรักษาอุปกรณ์อย่างสม่ำเสมอ และตรวจสอบลำดับการผลิตทั้งหมด มาตรการเหล่านี้ช่วยระบุการหยุดชะงักที่หลีกเลี่ยงได้โดยไม่กระทบต่อข้อกำหนดด้านการระบายความร้อนและการหล่อ.
บทสรุป
วงจรการทำงานของ สายการผลิตลูกบดหล่ออัตโนมัติ ระยะเวลาที่ใช้ในกระบวนการทั้งหมดได้รับอิทธิพลจากหลายปัจจัย เช่น การขึ้นรูป การเท การระบายความร้อน การกำหนดค่าแม่พิมพ์ ระบบควบคุม และกิจกรรมสนับสนุนในโรงงาน ไม่มีพารามิเตอร์ใดพารามิเตอร์หนึ่งของเครื่องจักรที่สามารถบ่งบอกถึงระยะเวลาที่ใช้ในกระบวนการทั้งหมดได้อย่างสมบูรณ์.
การเลือกการกำหนดค่าอุปกรณ์ที่เหมาะสมและการประเมินลำดับการผลิตทั้งหมดจะช่วยให้โรงหล่อสามารถกำหนดความคาดหวังเกี่ยวกับเวลาในการผลิตที่สมจริงและรักษาการดำเนินงานประจำวันให้สม่ำเสมอได้ โดยการพิจารณาคุณสมบัติของผลิตภัณฑ์ สภาพการทำงาน และผลผลิตที่ต้องการร่วมกัน ผู้ผลิตสามารถตัดสินใจได้อย่างมีข้อมูลมากขึ้นเมื่อวางแผนสร้างโรงหล่อลูกเจียรใหม่หรืออัปเกรดอุปกรณ์ที่มีอยู่เดิม.
บริษัท หนิงกัว จื้อเฉิง แมชชีน แมนูแฟคเจอริ่ง จำกัด ให้บริการอุปกรณ์หล่อและให้การสนับสนุนทางเทคนิคโดยพิจารณาจากผังโรงงานและความต้องการในการผลิต ข้อมูลที่ชัดเจนเกี่ยวกับขนาดของลูกเจียร ผลผลิตที่คาดหวัง และสภาวะการทำงาน จะช่วยในการกำหนดรูปแบบสายการผลิตที่เหมาะสมสำหรับงานที่ต้องการใช้งาน.